95瓷方头陶瓷套管
用于硫磺回收装置(SRU)中,克劳斯反应炉、尾气焚烧炉配套废热锅炉的管板与管口保护。方头覆盖管板热面,管体伸入换热管入口,与纤维隔离材料共同组成防护结构,减少高温过程气对管板和管口的直接冲刷。
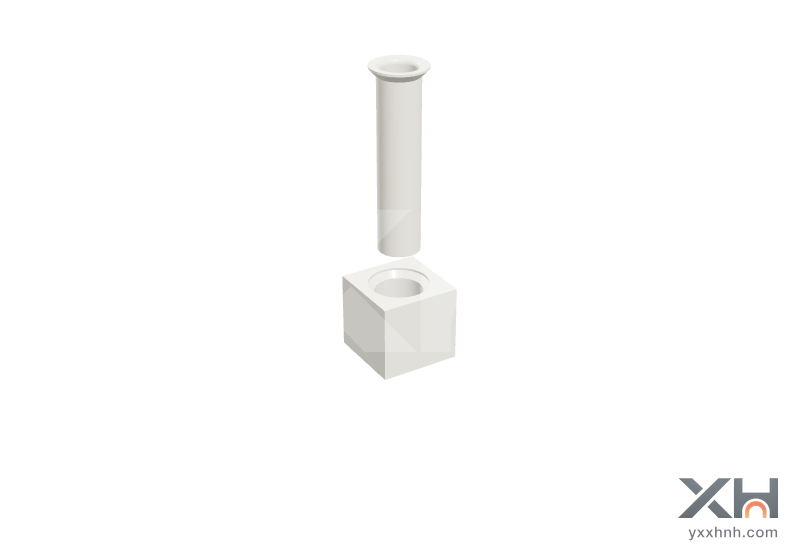
硫磺回收装置 · 废热锅炉管板保护
95瓷是氧化铝陶瓷。做这类套管,需要同时考虑高温气流、启停热循环、管板布置和装配间隙。两件瓷件套合在一起,内孔、喇叭口和配合面都要在烧成后保持合适的形状。
95瓷套管是怎样做出来的
这类制品可以采用冷等静压制坯,再加工、烧结。下面按制作顺序,把粉料怎样变成瓷件讲清楚。
往下看制备过程 ↓01 / 粉料准备
先把粉料配好、造好粒
按95瓷材料体系准备粉料,进行混合、造粒和筛分。散粉需要变成能够顺畅流动的颗粒,才容易填入芯棒与模具之间的狭窄空间。
颗粒过粗、细粉过多,或含水状态不稳定,都可能让装填出现局部松紧差。压坯时埋下的问题,往往要到烧成后才表现出来。
02 / 模具制作
先做模具,再做瓷件
管体中间有通孔,模具里要有一根定位芯棒;外侧用弹性软模包住粉料,上下配堵头密封。方头与管体分别制坯、加工。
模具不能照着成品大小直接做。烧结要收缩,坯加工要留量,还要考虑软模变形和脱模是否顺利。芯棒偏了,孔就可能偏;模具不好拆,生坯就容易受伤。
03 / 装粉与密封
粉要装满,也要装匀
粉料分次装入,配合振实和排气,让粉末填满型腔。装填过程中还要稳住芯棒,防止孔的位置发生偏移。
装好后封口,使粉料与外面的传压液体隔开。这里不能漏液,也不能留下过多空气;残气在卸压时膨胀,可能把已经压好的坯体撑出裂纹。
04 / 冷等静压
液体从四周传压,把粉料压成坯
封好的模具放入高压缸。液体把压力传到模具外表面,软模向内收紧,将粉料压实。这就是冷等静压。
它的作用是改善坯体密度分布,为后面的加工和烧结打基础。升压、保压、卸压需要配合,尤其不能急着泄压。出缸后拆开堵头、抽出芯棒、脱去软模,取出的是生坯,还不是成品陶瓷。
05 / 生坯加工
管口的过渡、方头的内孔,在坯上加工
管体不是一根直筒:上端有扩口,孔口有圆弧过渡。方头也不是简单钻一个直孔,内部要与管体的扩口和杆部配合。这些轮廓需要在加工时逐一做出来。
生坯比烧成陶瓷容易切削,但强度低,装夹重了会裂,进刀不合适会崩边。加工时既要留好烧结余量,也要保护细长管身和较薄的管口。
06 / 排胶与烧结
进窑以后,还要过收缩这一关
成型助剂先在升温过程中排出,再通过烧结使颗粒结合、孔隙减少。烧成后的瓷件变硬,也比入窑时缩小。
难点是让它缩得稳定。方头厚,管壁薄,两件的结构不同,装窑支撑和热过程也要相应考虑。升温、保温和冷却有一段没控制好,就可能出现变形或裂纹,前面的模具和加工投入也随之损失。
07 / 精加工与检验
烧出来,还要检查能不能配得上
烧成后检查外观、内外轮廓和配合面。关键部位按要求进行金刚石磨削,再核对孔与管身的同轴关系、端面和安装面。
这时的陶瓷已经硬而脆,不能靠大量磨削补救所有误差。前面的密度、加工余量与烧结控制做得好,才能减少最后阶段的返工。材料性能项目则按约定的检验要求确认。
08 / 配合与交付
最后,把两件合起来
方头先就位,管体穿入,扩口落到对应的配合位置。再结合隔离材料、安装间隙和实际管板布置,核对整套结构。
单件合格不等于现场一定装得顺。管距偏差、接触方式、热膨胀空间,都需要在前期确认。样件试配通过后,再落实批量制造、包装和交付。
相关经验
从带法兰瓷管,到方头套管
在此前的陶瓷管件方案中,芯棒与软模、装粉压坯、生坯车削和烧结是一条完整的工艺链。方头套管沿用这些制备思路,但模具、加工轮廓和两件之间的配合需要重新设计。
行业公开的管板保护案例还记录过一个实际问题:管距偏差太大,方头套管就装不进去。因此,沟通定制时,我们也会看安装位置和相邻零件,而不只看单个套管。
鑫辉 · 按图定制
95瓷套管配套与检修替换
硫磺回收装置新设备配套、废热锅炉检修替换,或现有陶瓷套管的结构调整,都可以把图纸或样件发给我们。请同时说明反应炉或尾气焚烧炉工况、过程气温度与气氛、管板管距、安装间隙、需求数量和验收要求,一起确认95瓷材料、配合方案与交付安排。
咨询95瓷套管定制 ↗电话 / 微信 +86 182 218 96868